Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Đi qua hầu hết các cửa hàng chế tạo kim loại và bạn sẽ nghe thấy cuộc trò chuyện tương tự. Một hình dạng bộ phận mới xuất hiện, khuôn phải được cắt lại và máy ép không hoạt động trong khi mọi người chờ đợi. Công nghệ khắc laser đã phát triển chính xác từ sự thất vọng đó. Thay vì dùng khuôn cứng đập vào tờ giấy, chùm tia laze hội tụ sẽ vạch ra đường viền của phôi, theo đường dẫn được lưu trữ trong phần mềm. Thay đổi bản vẽ, thay đổi chương trình và khoảng trống tiếp theo sẽ xuất hiện sau vài phút thay vì vài tuần. Đối với các nhà sản xuất làm việc từ cuộn dây, ý tưởng này đã phát triển thành một thứ gì đó lớn hơn: các dây chuyền hoàn chỉnh có thể trải cuộn, san bằng, cắt và xếp chồng lên nhau mà không cần nhấn ở bất kỳ đâu trong quy trình.
Công nghệ đột dập bằng laser khác với đột dập khuôn như thế nào
Cả hai phương pháp đều biến vật liệu phẳng thành phôi có hình dạng. Tuy nhiên, vật lý khó có thể khác biệt hơn, và sự khác biệt đó định hình mọi quyết định sau đó.
Khuôn đột bao hình là một công cụ cắt chính xác được chế tạo cho một đường viền. Nó nhanh, có thể lặp lại và khi đã chạy, chi phí cho mỗi bộ phận sẽ rất thấp. Điều nó không thể làm là thay đổi ý định. Mỗi hình học mới có nghĩa là dụng cụ mới, thời gian thử mới và một vòng điều chỉnh máy ép mới. Trên các chương trình dài hạn có thiết kế ổn định, giao dịch đó vẫn có ý nghĩa.
Xóa laser hoạt động theo cách khác. Không có công cụ nào để xây dựng, chỉ có một chương trình cắt để tải. Các kỹ sư có thể chuyển đổi giữa tấm nhôm và khung thép cường độ cao trong cùng một ca và các nguyên mẫu có thể chạy trên cùng thiết bị với các bộ phận sản xuất. Sự cân bằng cũng khác nhau: năng suất phụ thuộc vào chiều dài cắt thay vì tốc độ hành trình và độ dày vật liệu trở thành một hạn chế thực sự hơn là một chi tiết.
- Chi phí dụng cụ chuyển từ khuôn cho mỗi bộ phận sang chương trình cho mỗi bộ phận.
- Sự chuyển đổi được tính bằng phút, không phải tuần.
- Chất lượng cạnh phụ thuộc vào tiêu điểm, khí và tốc độ hơn là độ hở của khuôn.
- Khối lượng rất cao vẫn ủng hộ một khuôn được xây dựng tốt.
Bên trong dây chuyền phôi laser cuộn dây
Hầu hết các sản phẩm dập laser hiện nay không phải là tấm phẳng được nạp bằng tay. Nó bắt đầu bằng một cuộn dây và thiết bị xung quanh tia laser thực hiện hầu hết công việc.
Xử lý cuộn dây, san lấp mặt bằng và cấp liệu
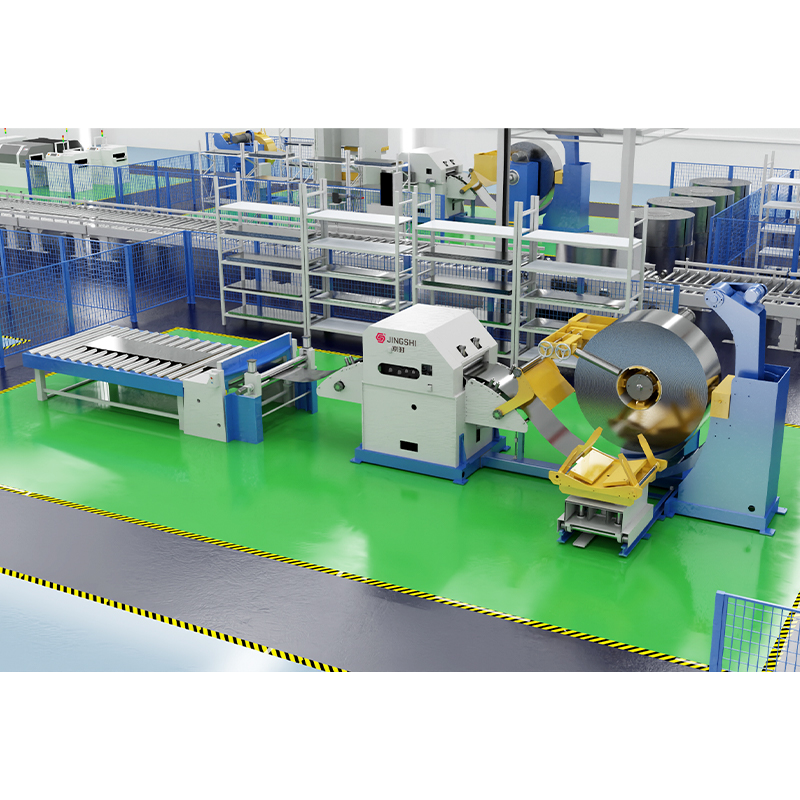
Một cuộn dây thép hoặc nhôm được quấn chặt, mang theo ứng suất bị khóa khi lăn. Đưa vật liệu đó thẳng vào tia laser sẽ là một sai lầm. Do đó, dây chuyền phôi laser cấp cuộn bắt đầu bằng bộ giải cuộn, chuyển dải qua một máy san phẳng chính xác và chỉ sau đó đưa nó đến trạm cắt. Máy san phẳng không chỉ làm phẳng bề mặt. Nó giải phóng ứng suất bên trong để dải vẫn phẳng sau khi cắt, điều này quan trọng vì phần trống bị biến dạng sau khi dầm đi qua không thể sửa chữa được sau này.
Đầu cắt, lồng và năng suất vật liệu
Đầu laser di chuyển phía trên dải trong khi vật liệu lập chỉ mục hoặc di chuyển liên tục qua vùng cắt. Bởi vì chùm tia tuân theo một chương trình chứ không phải là một đường viền khuôn, nên các khoảng trống có thể được lồng chặt vào nhau. Đó là nơi mà rất nhiều khoản tiết kiệm đến từ đó. Việc gia công phôi bằng laser phẳng truyền thống thường bắt đầu bằng các phôi hình chữ nhật, có thể để lại khoảng 2,4 inch phế liệu ở mỗi bên trước khi phôi được cắt. Việc lồng vào cuộn dây sẽ loại bỏ phần lớn chất thải đó và cho phép cùng một cuộn dây tạo ra nhiều bộ phận hoàn thiện hơn.
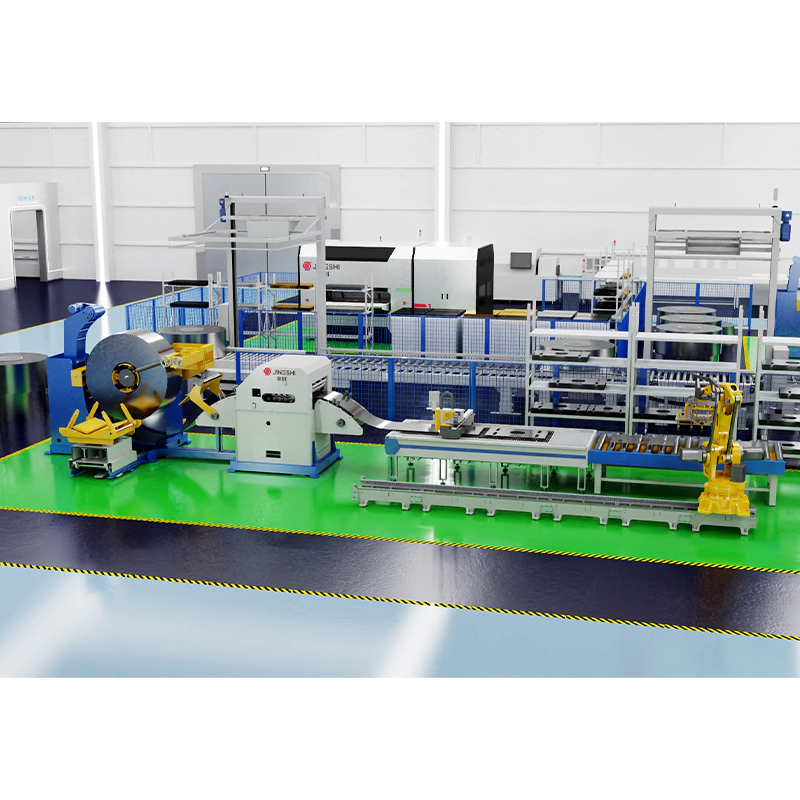 Dây chuyền làm trống bằng laser trang trí cuộn dây Fed Hệ thống cấp cuộn dây tích hợp kết hợp trang trí, cân bằng chính xác, cấp liệu servo, cắt laser và xếp chồng tự động để biến các sơ đồ cuộn dây lồng nhau thành các phôi hoàn thiện. Xem sản phẩm →
Xếp chồng và xử lý bộ phận
Sau khi cắt, các phôi được tách ra và xếp chồng lên nhau, thường có robot hoặc giàn nâng chúng ra khỏi dây chuyền. Phế liệu xương được quấn hoặc cắt nhỏ và gửi đi tái chế. Đầu cuối của dòng này chạy càng mượt thì tốc độ của tia laser thực sự chuyển thành đầu ra càng nhiều.
Tại sao chất lượng san lấp mặt bằng quyết định độ chính xác của trống
Nếu chúng tôi có thể đưa ra một lời khuyên cho bất kỳ ai chỉ định loại thiết bị này, thì đó sẽ là: hãy dành nhiều thời gian cho việc lên cấp như bạn dành cho tia laser. Một dải lượn sóng thay đổi khoảng cách giữa vòi phun và vật liệu từ thời điểm này sang thời điểm khác và đầu cắt không bao giờ có được tiêu cự ổn định cần thiết. Kết quả là chiều rộng rãnh không nhất quán, cặn ở mặt dưới và các cạnh thay đổi từ đầu này sang đầu kia của cuộn dây.
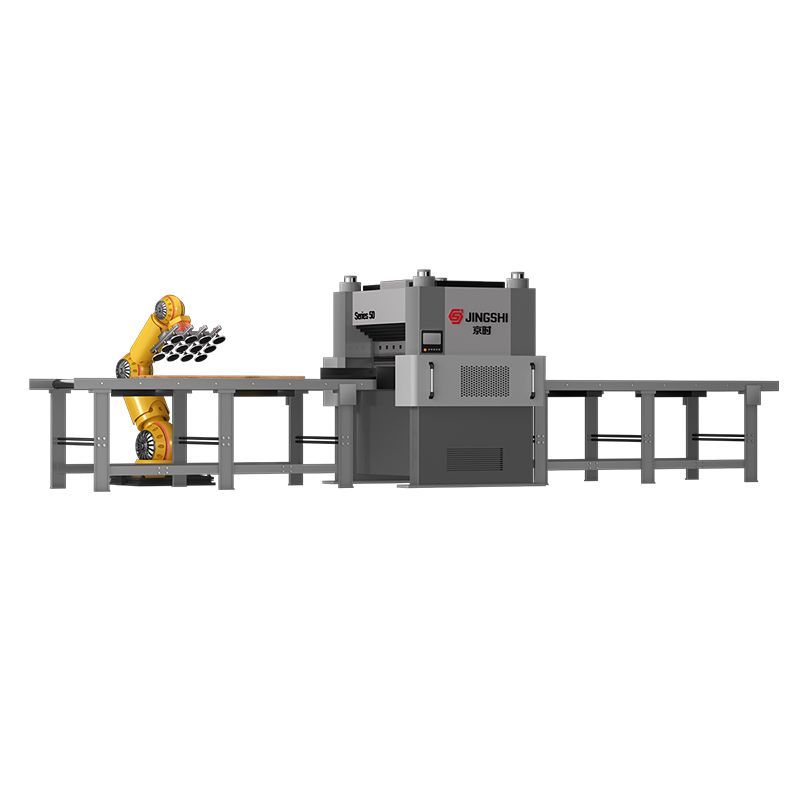
Căng thẳng còn lại là vấn đề yên tĩnh hơn. Nếu nó không được lấy ra trước khi cắt, nó sẽ tự phân phối lại ngay khi đường viền hoàn tất và một khoảng trống được đo phẳng hoàn toàn trên bàn sẽ cong lại ngay khi nó được nhấc lên. Việc hình thành hoặc hàn ở hạ lưu sau đó khắc phục lỗi xảy ra ở thượng nguồn. Máy san phẳng thủy lực với khả năng xuyên thấu cuộn được kiểm soát chính xác sẽ xử lý giai đoạn này một cách chính xác và sự khác biệt thể hiện ở độ phẳng của phôi đã hoàn thiện hơn là ở bất kỳ bảng thông số kỹ thuật nào.
 Máy san lấp mặt bằng thủy lực chính xác bốn cột JingShi 50 Series Máy san phẳng chính xác bằng thủy lực loại bỏ ứng suất bên trong và cong vênh khỏi các tấm có độ dày trung bình, hỗ trợ các phôi phẳng hơn trước khi cắt laser hoặc tạo hình xuôi dòng. Xem sản phẩm →
Vật liệu và độ dày: Những gì dầm xử lý tốt
Gia công phôi bằng laser rất thoải mái với thép nhẹ, thép hợp kim thấp có độ bền cao, không gỉ và nhôm. Độ dày là nơi mà những kỳ vọng cần được điều chỉnh. Máy đo mỏng và trung bình cắt nhanh và sạch, trong khi tấm nặng hơn làm chậm quá trình và đẩy tính kinh tế trở lại phương pháp cơ học. Bảng dưới đây là hướng dẫn sơ bộ về cách so sánh ba phương pháp phổ biến.
| Khía cạnh | Làm trống khuôn | Đánh bóng bằng laser phẳng | Tẩy laser bằng cuộn dây |
|---|---|---|---|
| Dụng cụ cho mỗi phần | Khuôn chuyên dụng | không có | không có |
| Thay đổi hình dạng | Khuôn mới và thử nghiệm | Chương trình mới | Chương trình mới |
| Năng suất vật liệu | Tốt về bố cục khuôn lồng nhau | Khoảng trống hình chữ nhật thấp hơn | Làm tổ cao và chặt chẽ |
| Tình trạng cạnh | mép bị cắt | Làm sạch cạnh laser | Làm sạch cạnh laser |
| Thông lượng | Rất cao | Trung bình | Cao trên máy đo mỏng đến trung bình |
| Phù hợp nhất | Chương trình dài và ổn định | Khối lượng thấp, tấm phẳng | Sản xuất cuộn dây linh hoạt |
Công nghệ đột dập laser phù hợp với sản xuất thực tế ở đâu
Trong thực tế, kỹ thuật này giành được vị trí của mình ở bất cứ nơi nào hình dạng thay đổi nhanh hơn ngân sách chế tạo dụng cụ cho phép. Các nhà cung cấp ô tô sử dụng nó cho các tấm thân xe, khung kết cấu và tấm chắn nhiệt, trong đó một nền tảng duy nhất có thể chia sẻ một số biến thể trống — một mẫu mà chúng ta thường thấy trong sản xuất phụ tùng ô tô, xe máy . Các nhà sản xuất tủ điện, nhà sản xuất linh kiện thang máy và nhà sản xuất thiết bị phải đối mặt với áp lực giống nhau: số lượng linh kiện nhiều, khối lượng vừa phải và ít kiên nhẫn về thời gian sản xuất dụng cụ.
Các ngành công nghiệp nặng hơn có phiên bản riêng của câu hỏi. Khi cả độ dày tấm và dung sai độ phẳng đều tăng lên, một máy san phẳng tấm dày hoạt động trước trạm cắt thường là một khoản đầu tư hợp lý hơn là đẩy tia laser vượt quá phạm vi thoải mái của nó.
Ngoài việc đánh trống: Phần còn lại của dòng
Dây chuyền đột bao hình hiếm khi là thiết bị duy nhất mà nhà máy cần. Nhiều nhà sản xuất kết hợp nó với một đường cắt theo chiều dài dành cho các bộ phận hình chữ nhật bị cắt hoặc với một đường trang trí, san lấp mặt bằng và đục lỗ kết hợp để tạo hình sau khi cắt. Những cấu hình này đáng để tìm hiểu trước khi quyết định mua hàng và chúng tôi đã viết một cái nhìn chi tiết hơn về dập laser được cấp bằng cuộn dây và cách ghép một đường thẳng lại với nhau .
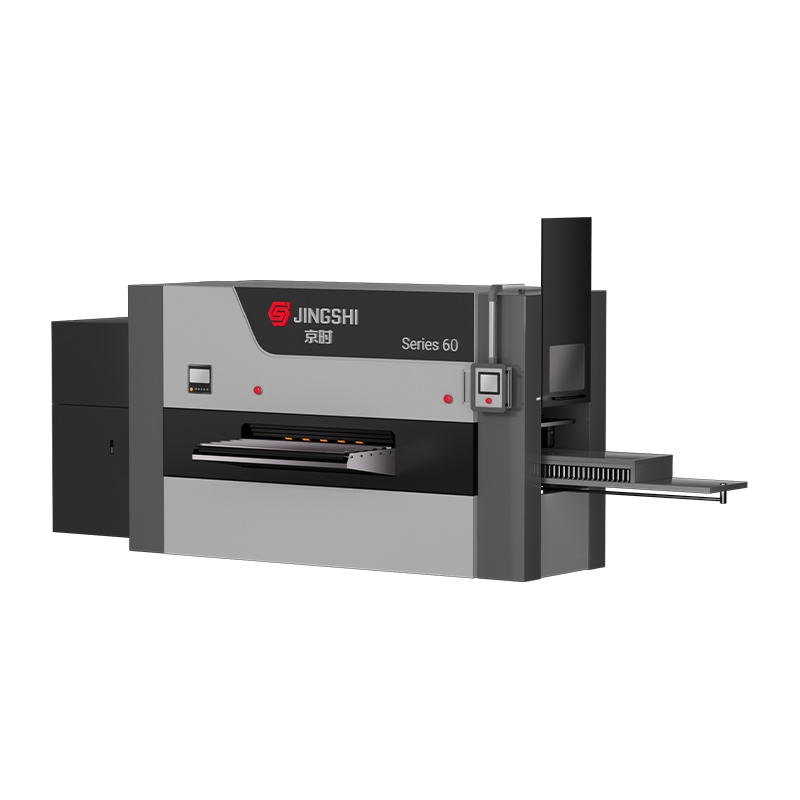
 Đường cắt theo chiều dài của máy ép tóc trang trí có độ chính xác cao Dây chuyền CTL tự động kết hợp việc tháo cuộn, cân bằng chính xác, cấp liệu phụ và cắt tốc độ cao để sản xuất theo chiều dài cắt nhôm và thép không gỉ chính xác. Xem sản phẩm →
Những câu hỏi cần hỏi trước khi bạn cam kết
- Sản phẩm của tôi thực sự yêu cầu độ phẳng nào? Thông số kỹ thuật san lấp mặt bằng phải tuân theo bộ phận chứ không phải tài liệu quảng cáo về máy.
- Vật liệu dày nhất mà tôi thực sự sẽ sử dụng trong 5 năm tới là gì?
- Có bao nhiêu số phần thay đổi mỗi năm? Con số đó, nhiều hơn số lượng, quyết định liệu tính linh hoạt có mang lại lợi ích hay không.
- Dây chuyền có thể xử lý chiều rộng cuộn dây, trọng lượng và đường kính bên trong của tôi mà không cần xử lý thêm không?
- Điều gì xảy ra với phế liệu và các khoảng trống đã hoàn thành ở cuối dòng?
- Thiết bị sẽ được kiểm tra như thế nào trước khi vận chuyển - với vật liệu của tôi hoặc với mẫu chuẩn?
Điểm cuối cùng đó đáng được nhấn mạnh. Độ phẳng và chất lượng cắt dễ dàng được đánh giá nhất trên vật liệu bạn thực sự chạy. Kiểm tra độ phẳng của mặt phẳng, trạng thái tải và tiếng ồn của mọi máy trước khi nó rời khỏi nhà máy là một thói quen mà chúng tôi coi là không thể thương lượng, bởi vì một dây chuyền chỉ hoạt động tốt trên kho demo chưa thực sự được chứng minh.
Công nghệ dập laser không phải là sự thay thế cho mọi máy ép và khuôn trong nhà máy. Đó là một câu trả lời khác cho một vấn đề cụ thể: làm thế nào để tạo phôi nhanh chóng khi hình dạng liên tục thay đổi và ngân sách dụng cụ sẽ không bị kéo dài. Khi giai đoạn san lấp mặt bằng được thiết kế phù hợp và dây chuyền được cấu hình xung quanh vật liệu thực của bạn, kết quả sẽ hiển thị ở những nơi quan trọng — phôi phẳng hơn, ít phế liệu hơn và lịch trình sản xuất không còn chờ chết nữa.