Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Cảnh Thạch
Bước vào bất kỳ sàn xử lý cuộn dây nào và bạn có thể biết rất nhiều điều về hoạt động qua những gì xảy ra sau khi cuộn dây được dỡ ra. Dây chuyền cắt phôi nhiều lần là một trong những tài sản có thể lặng lẽ thay đổi nhịp điệu của toàn bộ nhà máy. Thay vì dùng một dải cho máy cắt, dây chuyền lấy một cuộn dây chính, cắt nó thành nhiều dải hẹp hơn, san phẳng các dải đó và cắt chúng theo chiều dài, thường xếp chồng các khoảng trống đã hoàn thiện trong một lần liên tục. Đối với các nhà chế tạo mua cuộn dây theo tấn và vận chuyển các bộ phận theo chiếc, sự khác biệt đó là thực tế chứ không mang tính học thuật.
Nếu bạn đang so sánh các tùy chọn thiết bị hoặc cố gắng quyết định xem liệu đường cắt nhiều đường có thuộc về bản mở rộng tiếp theo của bạn hay không, thì những câu hỏi hữu ích không chỉ là về tốc độ. Chúng liên quan đến phạm vi chiều rộng, độ phẳng, sự thay đổi, phế liệu và cách đường phù hợp với vật liệu và những người sẽ vận hành nó.
Dây chuyền phôi nhiều đường cắt là gì?
Đường đột bao hình nhiều đường cắt, đôi khi được gọi là đường đột bao hình nhiều đường, kết hợp hai thao tác thường tách biệt: rạch theo chiều rộng và cắt theo chiều dài. Cuộn dây chính được gắn trên một bộ tháo cuộn, luồn qua đầu rạch, kéo qua một bộ san bằng và đưa vào máy cắt hoặc thiết bị cắt tương tự. Vì đầu rạch chia cuộn dây thành nhiều dải nên đường rạch có thể tạo ra nhiều khoảng trống trên chiều rộng cuộn dây trong cùng một hành trình. Đó là phần “đa” và đó là nơi mang lại phần lớn lợi thế về thông lượng.
Nó không chỉ đơn giản là một đường cắt dài có thêm dao. Dây chuyền này phải quản lý độ căng của dải, dung sai chiều rộng, gờ, loại bỏ phế liệu và chất lượng xếp chồng trên mỗi dải cùng một lúc. Dải hẹp ở rìa bên ngoài hoạt động khác với dải rộng ở giữa. Thiết kế dây chuyền tốt giải quyết vấn đề đó từ cuộn kẹp đầu tiên đến máy xếp và hệ thống điều khiển phải giữ cho toàn bộ bộ dải chuyển động như một quy trình phối hợp.
Một dây chuyền điển hình bao gồm máy tháo cuộn, máy bóc và giữ, cuộn kẹp, đầu rạch, máy cuộn phế liệu hoặc máy băm, máy san phẳng, hố vòng, cấp liệu servo, máy cắt, băng tải hết và máy xếp. Sự sắp xếp chính xác thay đổi tùy theo chất liệu, chiều rộng, độ dày và chất lượng hoàn thiện mà khách hàng cần.
Cách hoạt động của đường dây, từng bước một
- Tải cuộn dây và tháo cuộn. Cuộn dây chính được nạp, mở và đưa vào đường dây. Bộ tháo cuộn phải giữ lực căng ổn định khi đường kính cuộn dây thay đổi.
- Rạch theo chiều rộng. Dao quay cắt toàn bộ chiều rộng cuộn dây thành chiều rộng dải yêu cầu. Khoảng hở và độ chồng chéo của dao được thiết lập cho độ dày và cấp độ vật liệu.
- Xử lý phế liệu. Phần cắt cạnh và bất kỳ mảnh vụn hẹp nào bị loại bỏ đều được quấn, cắt nhỏ hoặc vận chuyển đi để chúng không cản trở đường đi của dải.
- San lấp mặt bằng. Các dải đi qua một máy san phẳng chính xác để loại bỏ bộ cuộn dây, nỏ và sóng cạnh trước khi cắt. Độ phẳng ở đây ảnh hưởng đến chiều dài cắt, chất lượng xếp chồng và hình dạng xuôi dòng.
- Vòng lặp và thức ăn. Một vòng lặp hoặc bộ tích lũy tách biệt quá trình rạch liên tục khỏi hành động bắt đầu dừng của quá trình cắt. Nguồn cấp dữ liệu servo đo chính xác từng chiều dài.
- Cắt theo chiều dài. Việc cắt hoặc cắt tương tự sẽ tạo ra chiều dài phôi. Vết cắt phải vuông vắn, kiểm soát được gờ và có thể lặp lại trên tất cả các dải.
- Xếp chồng. Các phôi đã hoàn thiện được chuyển tải và xếp chồng lên nhau theo cách bảo vệ bề mặt, giữ cho số đếm chính xác và giúp dễ dàng lấy chồng ra.
- Kiểm soát và chuyển đổi. Cài đặt công thức, thiết lập dao, chiều dài cấp liệu và điều chỉnh ngăn xếp xác định tốc độ di chuyển của dây chuyền từ công việc này sang công việc tiếp theo.
Cắt nhiều khoảng trống so với cắt theo chiều dài tiêu chuẩn
Hai loại dây chuyền này chồng lên nhau nhưng chúng giải quyết các vấn đề sản xuất khác nhau. Đường cắt theo chiều dài tiêu chuẩn thường là câu trả lời đơn giản hơn khi công việc có chiều rộng một lần tại một thời điểm và tốc độ chuyển đổi quan trọng hơn đầu ra trên mỗi cuộn dây. Một đường cắt nhiều lớp giành được vị trí của nó khi cùng một cuộn dây có thể mang lại một số chiều rộng có thể bán được hoặc khi khối lượng trống đủ cao để biện minh cho việc thiết lập rạch bổ sung.
| Cân nhắc | Chiều dài cắt tiêu chuẩn | Dây chuyền phôi nhiều vết cắt |
|---|---|---|
| Đầu vào chính | Chiều rộng một cuộn dây chính | Một cuộn dây chính xẻ thành nhiều dải |
| Đầu ra trên mỗi chu kỳ | Một dải, một chiều dài cắt | Nhiều dải và nhiều khoảng trống trên chiều rộng |
| Thay đổi chiều rộng | Thường là một cuộn dây mới hoặc viền cạnh | Thiết lập rạch và thay đổi dao |
| Trọng tâm dụng cụ | Máy san phẳng, thức ăn và cắt | Đầu rạch, máy san phẳng, máy cấp liệu, máy cắt và máy xếp |
| Phù hợp nhất | Chạy một chiều rộng đơn giản và thay đổi thường xuyên | Khoảng trống khối lượng lớn và nhiều chiều rộng từ một cuộn dây |
| Chú ý chuyển đổi | Độ phức tạp thiết lập thấp hơn | Kỷ luật thiết lập nhiều hơn, nhưng sản lượng trên mỗi cuộn dây cao hơn |
Sự lựa chọn đúng đắn thường phụ thuộc vào sổ đặt hàng. Nếu hầu hết các công việc đều có chiều rộng và thời gian ngắn, dây chuyền thông thường có thể giúp nhà máy linh hoạt hơn. Nếu cùng một vật liệu có thể được chia thành nhiều chiều rộng hoàn thiện hoặc cấp vào nhiều ô tiếp theo, phương pháp cắt nhiều lần có thể giảm việc xử lý và tăng mức sử dụng cuộn dây.
Trường hợp tẩy trống nhiều vết cắt mang lại hiệu quả
Đột phôi nhiều lần hữu ích nhất khi phôi hoàn thiện có dạng hình chữ nhật hoặc khi máy ép xuôi chiều hoặc tia laser cắt hình dạng cuối cùng. Nó ít liên quan đến việc tạo ra các đường viền phức tạp mà tập trung nhiều hơn vào việc biến cuộn dây thành các phôi phẳng, chính xác, xếp chồng lên nhau với tốc độ nhanh. Điều đó phù hợp với nhiều hoạt động gia công kim loại, bao gồm phụ tùng ô tô và xe máy , thang máy và các bộ phận kiến trúc, tủ điện, máy móc nông nghiệp, lưỡi cưa và dập chính xác.
Ở nhiều nhà máy trong số này, dây chuyền đột bao hình cung cấp cho máy ép, tế bào laze hoặc hoạt động tạo hình, do đó độ phẳng và chiều cao xếp chồng nhất quán cũng quan trọng như tốc độ thô. Một chiếc trống hơi dài nhưng phẳng vẫn có thể chạy tốt. Một phôi có độ dài phù hợp nhưng mang theo sóng cạnh hoặc nỏ có thể gây ra nạp sai, lắp ráp kém và phải làm lại nhiều lần ở phía dưới. Đó là lý do tại sao việc san lấp mặt bằng đáng được quan tâm nhiều như việc rạch đầu.
Những gì cần tìm khi chỉ định một dòng
Kích thước đường bắt đầu bằng cuộn dây, không phải tập tài liệu. Trước khi so sánh tốc độ, hãy xác định phạm vi vật liệu bạn thực sự định chạy và tiêu chuẩn chất lượng mà phôi thành phẩm phải đáp ứng. Một dây chuyền quá khổ cho công việc có thể gây khó chịu như một dây chuyền quá nhỏ.
- Chiều rộng cuộn dây, độ dày và cường độ năng suất. Kiểm tra toàn bộ phạm vi, không chỉ điểm giữa. Vật liệu nặng hơn hoặc có độ bền cao hơn ảnh hưởng đến tải trọng dao, công suất san phẳng và khả năng cắt.
- Số lượng vết cắt và chiều rộng dải. Xác nhận rằng đầu rạch có thể xử lý dải hẹp nhất mà bạn dự định sản xuất và việc loại bỏ phế liệu có kích thước phù hợp với khối lượng cắt.
- Khả năng thăng cấp. Bộ san bằng phải phù hợp với chiều rộng, độ dày và tiêu chuẩn độ phẳng của dải. Nhiều cuộn hơn và điều chỉnh chính xác giúp gia công vật liệu mỏng và chất lượng bề mặt cao.
- Loại cắt và chất lượng cắt. Quyết định xem phương pháp cắt thẳng, cắt bay hay phương pháp cắt khác có phù hợp với các yêu cầu về góc cạnh và độ vuông góc hay không.
- Xếp chồng và bảo vệ bề mặt. Một đường kẻ nhanh đánh dấu bề mặt trên cùng hoặc tạo ra các chồng không đều nhau sẽ không thực sự hiệu quả.
- Chuyển đổi và thiết lập dao. Hỏi thời gian thay đổi chiều rộng, những công cụ nào được yêu cầu và liệu cài đặt có thể được lưu trữ dưới dạng công thức nấu ăn hay không.
- Kiểm soát và an toàn. Việc cắt ren, tiếp cận dao, bảo vệ và khả năng hiển thị của người vận hành phải được xem xét sớm chứ không phải sau khi lắp đặt.
Kiểm tra chất lượng quan trọng trên sàn
Trên dây chuyền nhiều đường cắt, chất lượng là một dây chuyền. Một liên kết yếu xuất hiện ở ngăn xếp. Quy trình kiểm tra thực tế thường bao gồm chiều rộng dải, chiều cao lưỡi cắt, độ phẳng, chiều dài cắt, độ vuông góc và tình trạng bề mặt. Kiểm tra một số khoảng trống đầu tiên sau khi thiết lập, sau đó lấy mẫu ở khoảng thời gian xác định khi cuộn dây chạy xuống.
- Dung sai chiều rộng. Đo nhiều dải trên cuộn dây, không chỉ dải ở giữa.
- Chất lượng Burr và cạnh. Nhìn vào cả hai cạnh khe và các cạnh cắt. Dao cùn hoặc khoảng hở không chính xác xuất hiện nhanh chóng.
- Độ phẳng. Kiểm tra bộ cuộn dây, nỏ, sóng cạnh và khóa trung tâm sau khi cân bằng và kiểm tra lại sau khi cắt.
- Cắt chiều dài và độ vuông góc. Độ dài nhất quán chỉ hữu ích nếu vết cắt là hình vuông và ngăn xếp là đúng.
- Tình trạng bề mặt. Chú ý các vết lăn, vết trầy xước và hư hỏng khi xử lý, đặc biệt là trên các bộ phận có thể nhìn thấy hoặc được sơn.
- Chất lượng ngăn xếp. Việc đếm, căn chỉnh và xen kẽ ảnh hưởng đến cách các khoảng trống hoạt động ở thao tác tiếp theo.
Tích hợp với các hoạt động san lấp mặt bằng và hạ nguồn
San lấp mặt bằng không phải là một lưu ý phụ trên đường trống nhiều vết cắt. Nếu các dải mang bộ cuộn dây hoặc sóng biên vào lực cắt, chiều dài cắt có thể đúng trong khi phôi vẫn bị hỏng ở phía hạ lưu. Máy san phẳng phải có kích thước phù hợp với chiều rộng dải đầy đủ và phạm vi từ mỏng nhất đến dày nhất mà bạn định chạy, có đủ hỗ trợ và điều chỉnh cuộn để xử lý các vật liệu bạn thực sự mua.
Đối với cách bố trí bộ cuộn-duỗi-cấp thông thường, dây chuyền CTL có độ chính xác cao của chúng tôi là tài liệu tham khảo hữu ích khi công việc yêu cầu cấp giấy chính xác và đầu ra cắt theo chiều dài thay vì rạch nhiều dải.
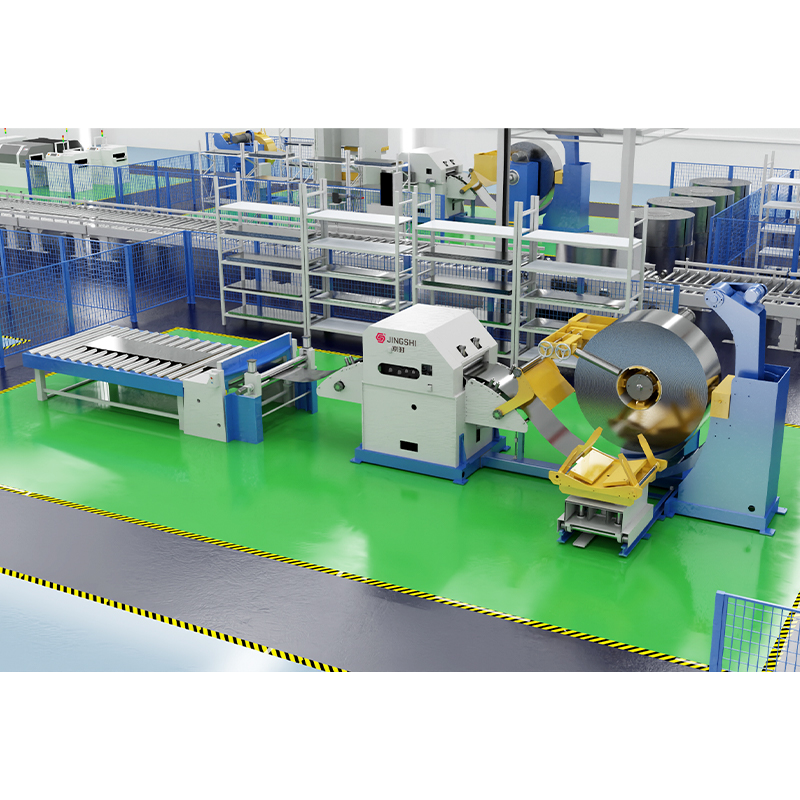 Đường cắt theo chiều dài của máy ép tóc trang trí có độ chính xác cao Đối với các bố cục cấp cuộn thông thường yêu cầu cấp liệu và cắt chính xác, dây chuyền tích hợp này kết hợp việc tháo cuộn, cân bằng, cấp liệu servo và đầu ra cắt theo chiều dài. Xem sản phẩm →
Khi đường đột dập nạp một tế bào laser thay vì cắt cơ học, cửa sổ quy trình sẽ thay đổi. Chất lượng cạnh, độ phẳng và vị trí tấm thậm chí còn trở nên quan trọng hơn vì không có công cụ ép để hấp thụ các biến thể nhỏ. Nếu bạn vẫn đang cân nhắc việc đột bao hình dựa trên lực cắt so với cắt laze, hướng dẫn này dành cho dập laser bằng cuộn dây trải qua quá trình và sự đánh đổi.
Đối với việc dập phôi bằng laser cấp cuộn dây, dây chuyền trang trí, làm phẳng và làm trống bằng laser của chúng tôi cho thấy cách có thể tích hợp việc làm phẳng và cắt mà không cần cắt cơ học.
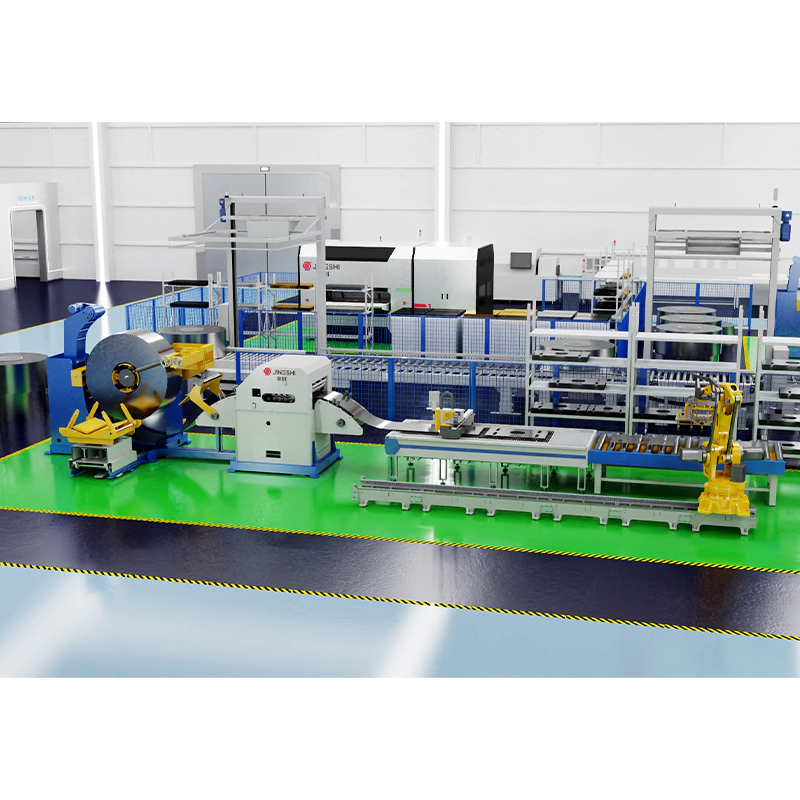 Dây chuyền trang trí, san lấp mặt bằng và làm trống bằng laser Đối với việc gia công phôi bằng laser cấp cuộn mà không cần cắt cơ học, dây chuyền này tích hợp chức năng tháo rời, cân bằng, nạp phụ, cắt laser và xếp chồng tự động để sản xuất phôi linh hoạt. Xem sản phẩm →
Nếu bước tiếp theo là dập, dây chuyền phải cung cấp vị trí dải và chiều dài cấp liệu nhất quán cho máy ép. Dây chuyền đột cuộn-duỗi-cấp tốc độ cao với hệ thống cấp liệu servo 3 trong 1 là một cách để kết nối việc xử lý cuộn dây, san bằng và cấp liệu bằng máy ép trong một bố cục nhỏ gọn.
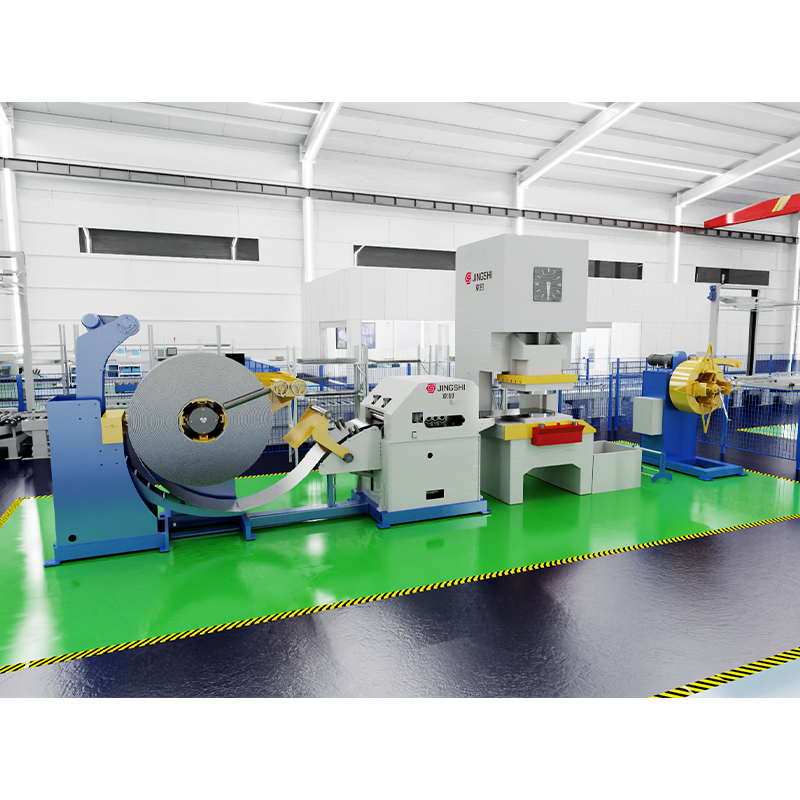 Dây chuyền đột dập máy ép tóc 3 trong 1 tốc độ cao Để kết nối xử lý cuộn dây, cân bằng và cấp liệu bằng máy ép trong một bố cục dập nhỏ gọn, dòng servo 3 trong 1 này hỗ trợ đột liên tục với chiều dài cấp liệu chính xác. Xem sản phẩm →
Lời thực tế về bố cục và hỗ trợ
Dây chuyền bao hình nhiều đường cắt là một hệ thống, không phải là danh sách các máy. Kết quả tốt nhất đạt được khi các giai đoạn cuộn dây, rạch, san phẳng, cấp liệu, cắt và xếp chồng được thiết kế như một quy trình và khi người vận hành có đủ chỗ để luồn, kiểm tra, thay dao và loại bỏ phế liệu một cách an toàn. Đó là lúc kinh nghiệm trên sàn cũng quan trọng như thông số kỹ thuật của thiết bị.
Nếu bạn đang lên kế hoạch cho một dây chuyền mới hoặc thay thế quy trình cắt theo chiều dài cũ hơn, hãy bắt đầu với phạm vi vật liệu, kích thước phôi và hoạt động tiếp theo. Sau đó xác định kích thước đường xung quanh thực tế đó. Một dây chuyền phôi nhiều đường cắt phù hợp có thể biến một cuộn dây thành các phôi hoàn thiện với ít bước xử lý hơn và độ phẳng nhất quán hơn, nhưng chỉ khi phạm vi chiều rộng, chất lượng san lấp mặt bằng và quy trình chuyển đổi phù hợp với công việc.